
超聲波塑料焊接機【音波調(diào)諧】詳細操作步驟
> 前提條件:焊頭、變幅桿已經(jīng)按扭力鎖緊到位,焊頭懸空,不接觸任何產(chǎn)品、工裝,氣缸抬起狀態(tài)。
> 禁止壓著產(chǎn)品做調(diào)諧,會調(diào)錯諧振點,容易燒換能器、發(fā)生器。
> 分兩種機型:手動調(diào)諧老款機型、自動追頻機型
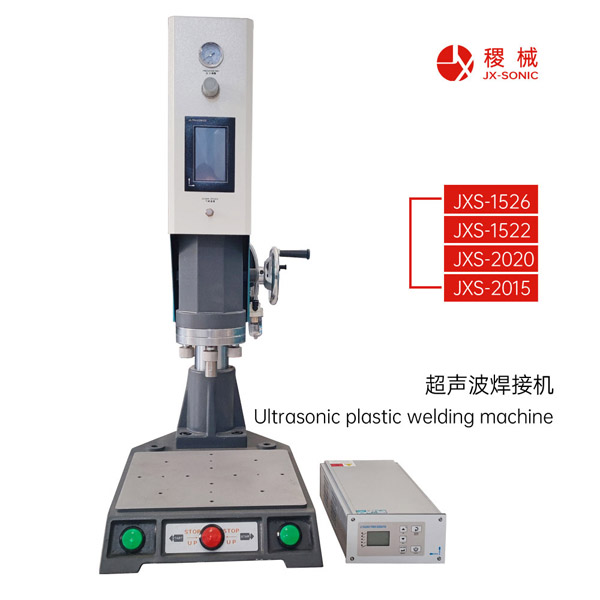
一、手動調(diào)諧機型(帶調(diào)諧電位器、電流表,20kHz最常見)
1. 安裝確認
變幅桿與換能器、變幅桿與焊頭結(jié)合面擦拭干凈,無鋁屑油污;螺紋少量涂高溫潤滑脂,按設備說明書扭力鎖緊;確認焊頭標稱頻率和機器一致。
2. 設備上電,氣源正常,機頭抬起到高位,焊頭懸空,遠離工裝工件。
3. 找到面板上【音波測試 / 超聲測試】按鍵,是點動按鍵,按一下立刻松開,不要長按不放。
4. 一邊短暫點按音波測試,一邊緩慢旋轉(zhuǎn)調(diào)諧旋鈕(調(diào)諧電位器),觀察空載電流表讀數(shù),同時聽焊頭聲音。
- 目標:把電流調(diào)到最小讀數(shù);聲音清脆均勻,無尖銳刺耳嘯叫、無嗡嗡異響。
- 20kHz常規(guī)空載電流參考:0.4?1.0A;15kHz一般0.6?1.2A;40kHz會更小。
5. 如果旋轉(zhuǎn)旋鈕到兩頭,電流依舊很大、直接過載報警:
- 立刻松開測試鍵,停止測試。
- 檢查:螺絲有沒有鎖緊、接觸面有無雜質(zhì)、焊頭/變幅桿有無裂紋、頻率是否匹配。
6. 調(diào)到電流最低點后,鎖緊調(diào)諧旋鈕鎖帽,調(diào)諧完成。
> 易錯點:
> - 不要把電流調(diào)到最大,很多新手搞反;諧振點就是空載電流最小點。
> - 點按測試,每次1?2秒,不要長時間空打超聲,避免換能器發(fā)熱。
二、自動追頻機型(數(shù)字機,無手動調(diào)諧旋鈕)
1. 同樣保證焊頭懸空,不接觸工件。
2. 面板找到【自動調(diào)諧 / Auto?tune】功能。
3. 按下自動調(diào)諧,設備會自動掃頻,幾秒鐘完成匹配,屏幕顯示諧振頻率、空載電流。
4. 調(diào)諧結(jié)束,看是否提示調(diào)諧成功;如果報調(diào)諧失敗,排查鎖緊、接觸面、焊頭裂紋。
調(diào)諧完成后的驗證
調(diào)諧完成后,再點一次音波測試確認:
- 空載電流依舊很小,聲音干凈;
- 不出現(xiàn)過載報警;
才可以下降機頭,設置焊接參數(shù)做試焊。
什么情況必須重新調(diào)諧
1. 更換焊頭、更換變幅桿;
2. 焊頭修模打磨之后;
3. 換能器、變幅桿拆裝過;
4. 機器經(jīng)過長途搬運震動之后。
常見故障
1. 調(diào)諧怎么調(diào)電流都下不來
→ 螺紋沒鎖緊、結(jié)合面有顆粒雜質(zhì)、焊頭開裂、焊頭頻率和機器不匹配。
2. 調(diào)諧空載正常,一壓產(chǎn)品就過載
→ 調(diào)諧沒問題,大概率焊頭不平、工裝干涉、產(chǎn)品頂住焊頭,或者工藝參數(shù)振幅壓力設置過大。

 客服1